
Como reduzir as taxas de refugo ao utilizar SBS na produção em massa?
Altas taxas de refugo emSBSA produção em massa custa dinheiro de verdade. Cada peça rejeitada representa material desperdiçado, tempo perdido e mão de obra desperdiçada. A boa notícia é que o refugo não é aleatório. Você pode controlá‑lo.
Para reduzir as taxas de refugo emSBSNa produção em massa, são necessários matérias-primas estáveis, uma fórmula de mistura controlada e etapas de produção padronizadas. A maioria dos defeitos decorre de uma pequena alteração em algum desses aspectos. Identifique primeiro o elo mais fraco e, em seguida, trabalhe para garantir a consistência em todo o processo. [1][2]
Isso parece simples, mas muitas fábricas ainda enfrentam dificuldades nesse aspecto. Quero conduzi‑lo pelas causas reais do desperdício, passo a passo. Ao final, você verá onde a maioria dos fabricantes perde o controle e como recuperá‑lo.
Quais são os principais fatores que provocam altas taxas de refugo durante o processamento em massa do SBS?
O desperdício não surge apenas de um único lote defeituoso. Ele se acumula a partir de pequenos problemas ao longo de todo o processo. A maioria das equipes só percebe isso quando a produção começa a cair.
Altas taxas de refugo duranteSBSO processamento em massa geralmente resulta de uma combinação de fatores. A inconsistência da matéria-prima, condições instáveis de mistura, controle inadequado do processo, desgaste dos equipamentos e hábitos operacionais — todos contribuem para esse fenômeno. Nenhuma causa atua isoladamente; em conjunto, eles elevam a taxa de defeitos. [1][2][3]
Os Fatores que Atuam em Conjunto
Lembro-me de uma semana em que nossa taxa de rejeição saltou, do nada, de cerca de 3% para quase 9%. A princípio, atribuímos o problema ao novo operador do turno noturno. Mas, ao conferirmos os registros, percebemos que três fatores haviam mudado simultaneamente: o fornecedor enviara um lote ligeiramente diferente de matéria-prima; o misturador não passava por manutenção há dois meses; e o turno noturno havia pulado uma verificação rotineira de viscosidade para ganhar tempo. Nenhum desses três fatores, isoladamente, teria sido suficiente para provocar tal aumento; juntos, porém, foram responsáveis.
Pela minha experiência, uma pequena alteração em uma etapa raramente provoca uma crise por si só. O problema surge quando várias pequenas mudanças ocorrem simultaneamente: um lote ligeiramente diferente de matéria-prima encontra uma máquina funcionando um pouco mais quente, e um operador que pula uma verificação. É nesse momento que as taxas de rejeição disparam.
Eu analiso cinco áreas sempre que surge um problema com sucata. Cada uma delas se interliga à seguinte, por isso nunca as encaro como questões isoladas.
|
Fator |
O que pode dar errado |
Resultado em jogo |
|
Matéria-prima |
Variação entre lotes |
Comportamento de fusão inconsistente |
|
Fórmula de mistura |
Proporção ou timing incorretos |
Partes fracas ou irregulares |
|
Condições de processamento |
Deriva de temperatura ou de pressão |
Deformação, vazios, falhas de preenchimento |
|
Equipamento |
Desgaste, manutenção deficiente |
Defeitos recorrentes |
|
Prática do operador |
Etapas omitidas, verificações apressadas |
Avisos precoces ignorados |
Quando rastreio um pico de desperdício até sua causa raiz, ele quase sempre afeta duas ou mais linhas desta tabela simultaneamente. Por isso, corrigir apenas um ponto raramente resolve o problema inteiro.
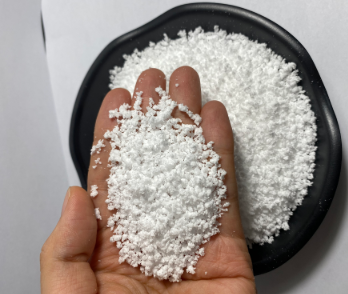
Como ajustar a fórmula de mistura para reduzir peças SBS defeituosas?
Uma fórmula ruim nem sempre parece ruim no papel. Só revela sua fragilidade quando a linha está em pleno funcionamento.
Para reduzir a ocorrência de peças SBS defeituosas, ajuste a formulação de mistura com base em dados reais de produção, e não apenas em testes de laboratório. Pequenas variações na proporção, no tempo de mistura ou na temperatura podem alterar o comportamento do fluxo do material. Teste as mudanças na formulação sob as condições reais de velocidade de produção antes de consolidá-las. [2][3]
Por que o sucesso do laboratório não garante o sucesso da linha de produção
Eu presto muita atenção à consistência da mistura, pois é justamente nesse ponto que muitos problemas têm início. Quando uma formulação de SBS não é rigorosamente controlada, pequenas variações nas proporções dos ingredientes ou no tempo de mistura podem alterar o comportamento do material assim que ele chega à etapa de processamento.
É por isso que nunca encaro o ajuste de uma fórmula como uma tarefa pontual de laboratório. Uma fórmula que parece perfeita em um pequeno lote de teste pode ainda apresentar falhas quando operada em plena velocidade de produção, sob maior cisalhamento ou durante períodos de operação mais longos. Sempre testo uma nova fórmula nas mesmas condições da produção diária, e não apenas em um ambiente controlado de laboratório.
A tabela abaixo mostra como avalio as alterações nas fórmulas antes de aprová-las para uso em toda a linha de produtos.
|
Estágio de Teste |
O que eu verifico |
Por que isso é importante |
|
Lote de laboratório |
Comportamento básico dos materiais |
Confirma que a fórmula é viável |
|
Execução piloto |
Comportamento em velocidade real |
Revela problemas ocultos de fluxo |
|
Produção completa |
Consistência ao longo das horas |
Confirma a estabilidade de longo prazo |
Pular a etapa de teste piloto é o erro mais comum que vejo. Parece mais rápido, mas geralmente acaba consumindo ainda mais tempo no futuro.
A seleção do grau da matéria-prima pode influenciar a taxa de rejeição dos produtos SBS?
Um material pode parecer adequado na ficha técnica e, mesmo assim, causar problemas na linha de produção. Essa discrepância entre o papel e a prática surpreende muitas equipes.
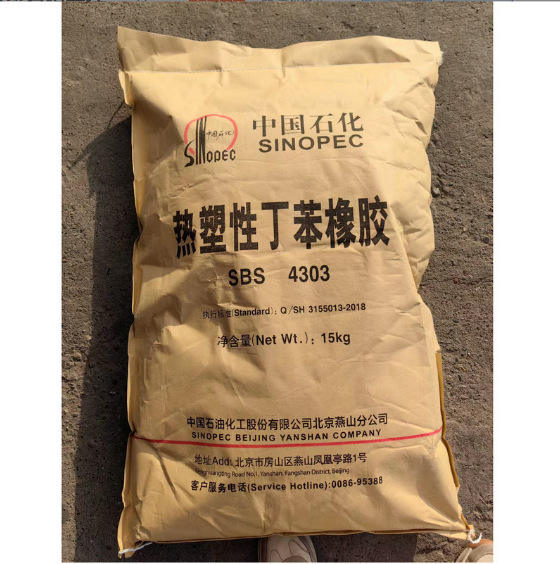
Sim, a seleção do grau da matéria-prima pode influenciar diretamente a taxa de rejeição dos produtos SBS. Um grau que apresenta bom desempenho em testes de pequena escala pode revelar inconsistências em volumes maiores. Escolher um grau que esteja alinhado ao seu processo, e não apenas às especificações do catálogo, reduz variações desnecessárias. [1][2]
Ajustar o grau ao processo, e não apenas às especificações
Acredito que a seleção do grau de matéria-prima é mais importante na produção em larga escala do que muitas pessoas imaginam. Um material pode parecer perfeito no papel; no entanto, até pequenas variações na consistência ou nos processos de fabricação podem gerar problemas quando a produção é ampliada.
Há alguns anos, trabalhei com uma fábrica que passou a utilizar um grau de SBS mais barato para reduzir custos. Em pequenos testes, tudo parecia estar em ordem. Contudo, assim que escalaram para a produção em larga escala, a taxa de rejeição aumentou em apenas duas semanas. O novo grau apresentava variações entre lotes bem mais amplas do que as indicadas na ficha técnica. Levou quase um mês para rastrear a origem desse aumento até aquela mudança, pois, no papel, nada parecia estar errado. Após retornarem ao grau original, a taxa de rejeição voltou ao patamar habitual em questão de dias.
É por isso que, ao escolher um grau, não me limito a analisar apenas as fichas técnicas. Também avalio como esse grau se comporta no próprio processo em que será utilizado. Um grau que admite uma margem de tolerância um pouco maior, mas mantém desempenho consistente, costuma apresentar resultados superiores na produção em larga escala. Isso vale tanto quanto um grau com especificações mais rigorosas, porém com estabilidade menos comprovada.
Os fabricantes que reduzem a variação desnecessária costumam ter um hábito em comum: escolhem materiais que funcionam de forma confiável com o processo já estabelecido, em vez de perseguir o grau com os melhores números no papel. Esse único hábito pode evitar uma parcela significativa de refugos evitáveis antes mesmo do início da produção.
Como padronizar as operações de produção para reduzir o desperdício de SBS na fabricação de longo prazo?
No longo prazo, a manufatura valoriza mais a consistência do que qualquer solução pontual. Sem um padrão estabelecido, cada turno pode, silenciosamente, seguir em direções distintas.
A padronização das operações de produção reduz o desperdício de SBS ao manter as etapas do processo, os parâmetros e a movimentação de materiais inalterados em todos os turnos. Procedimentos claros e monitoramento regular minimizam as pequenas variações que, ao longo do tempo, acabam se acumulando em refugos. As normas devem continuar permitindo ajustes, mas partindo de um ponto de partida estável. [2][4][5]
Construindo uma Base Replicável
Para a manufatura de longo prazo, acredito que a maior oportunidade costuma advir da padronização. Procedimentos operacionais claros, parâmetros de processamento estáveis, manuseio consistente dos materiais e monitoramento regular contribuem todos para reduzir as variações de produção evitáveis. [2][4]
A padronização não significa que um processo jamais precisará de ajustes. Significa que os ajustes são realizados a partir de uma base controlada e repetível, em vez de serem frutos de palpites. Quando cada mudança segue os mesmos passos, torna-se muito mais fácil identificar a causa real de um aumento inesperado na geração de refugos, pois há menos variáveis em movimento ao mesmo tempo.
Aqui está como comparo uma linha não padronizada com uma linha padronizada.
|
Área |
Sem Operações Padrão |
Com Operações Padrão |
|
Transferência de turno |
Notas inconsistentes |
Lista de verificação clara e repetível |
|
Configurações de parâmetros |
Ajustado pela memória |
Documentado e bloqueado |
|
Manuseio de materiais |
Varia de acordo com a operadora |
Procedimento fixo para todos |
|
Rastreamento de problemas |
Difícil de isolar a causa |
Mais fácil, menos variáveis |
Na produção em massa da SBS, taxas mais baixas de refugo geralmente resultam de um controle de processo aprimorado, e não apenas da substituição do material. O objetivo é identificar onde a variação se inicia. Isso nos permite integrar de forma mais eficaz as matérias-primas, a formulação, o processamento e as operações diárias. [1][2][4]
Conclusão
As menores taxas de refugo do SBS resultam do controle do processo, e não apenas de mudanças nos materiais. Corrija o elo mais fraco e, em seguida, padronize todo o sistema. Na Yudahang, trabalhamos diariamente com fabricantes, ajudando‑os a integrar matérias‑primas, formulações e processos em um sistema estável.
Referências
[1] Holden, G., Kricheldorf, H. R., e Quirk, R. P. (Orgs.). Elastômeros Termoplásticos: Manual de Copolímeros em Bloco. Hanser Publishers.
[2] Morton-Jones, D. H. Processamento de Polímeros. Springer Science & Business Media.
[3] White, J. L., e Potente, H. Engenharia com Borracha: Como Projetar Componentes de Borracha. Hanser Publishers.
[4] Montgomery, D. C. Introdução ao Controle Estatístico da Qualidade. Wiley.
[5] Juran, J. M., e Godfrey, A. B. (Orgs.). Manual da Qualidade de Juran. McGraw-Hill.
[6] Enciclopédia de Tecnologia Química Kirk-Othmer. Processamento de Polímeros e Materiais Elastoméricos. Wiley.